适用设备:盒式刮胶包覆机(冷胶包覆机),区别于 PUR 热熔包覆;胶直接涂在 PVC/PET 装饰膜上,再与格栅基材复合,专门针对格栅深凹槽、凹凸造型。
基材预处理(格栅板)
基材:木塑 WPC、竹炭格栅、PS 发泡、PVC 空心格栅;表面干燥、无粉尘、无油污、无脱模剂
基材温度:建议 18~35℃;冬季低温需预热基材(40–50℃),否则初粘下降、凹槽粘不牢
基材存放:避免表面结露,潮湿基材会造成后期脱膜、气泡
膜材准备
PVC 木纹膜、PET 装饰膜;膜要平整无拉伸,提前放车间回温,防止膜收缩反弹
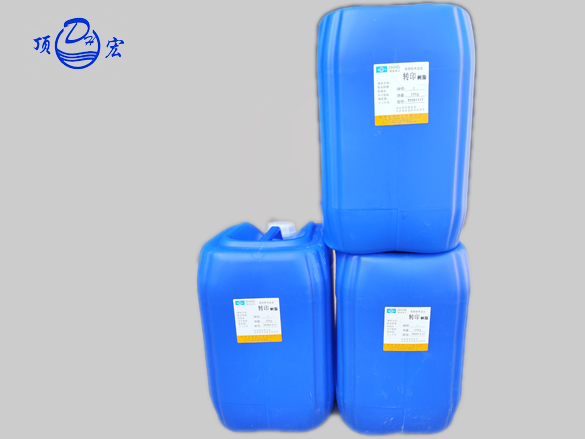
胶水准备(顶宏格栅树脂胶)
单组分,无需配比、不用加固化剂,开盖搅拌均匀即可;25℃粘度 1500–2000mPa・s
环境要求:车间温度20–30℃,湿度 40–70%;湿度>80% 容易出现后期起泡
过滤:胶水倒入胶盒前用 80–100 目滤网过滤,避免杂质刮伤膜面
涂胶位置:胶水涂布在装饰膜背面(不是格栅基材)
推荐湿涂布量:40–60g/㎡;格栅凹槽深取上限 50–60g/㎡,平面长城板 40–50g/㎡
重点:格栅凹槽位置需要足够挂胶;胶量太小凹槽缺胶开胶;胶量过大,流胶、溢胶、透膜发白
刮胶刀微调:控制胶层均匀,高粘度配方不易流胶,适配格栅凹凸槽
烘箱分段:50℃→60℃→65℃,最高不超过 70℃
作用:挥发溶剂,胶层由湿态转为触指干(不粘手,还有粘性),此时才能压合;未烘干直接压合必起泡
风速:大风量热风,保证凹槽对应位置的胶层溶剂充分挥发
基材同步送进,与烘干后的带胶膜贴合,多组仿形硅胶压轮,顺着格栅凹凸轮廓压紧,凹槽底部、侧壁必须压实
压轮压力:根据格栅深浅调节,压力不足凹槽虚粘;压力过大膜拉伸、后期收缩翘边
生产线速度参考:6–10 m/min(格栅比普通角线慢,凹槽复杂,速度过快烘干不足)
角线一般 8–12m/min;格栅因为深槽,速度要降一档
在线按订单长度裁切
下线后平放堆叠,不能立刻码垛重压
初粘成型:下线即可初步定型;完全固化 / 达到最高剥离强度 24h;性能稳定 72h
建议成品存放 24h 再打包出货,防止集装箱高温运输翘边脱膜
凹槽缺胶:选用高粘度格栅胶,刮胶均匀,压轮仿形到位,压轮必须压进槽内
成品高温起鼓(出口集装箱):烘箱充分烘干,控制残留溶剂;熟化时间到位;基材不能含水
膜回弹翘边:降低覆膜速度,压合后充分冷却;胶层韧性配方(顶宏格栅胶抗收缩)
膜面发白、透膜:涂布量不要过大,烘箱温度不要过高,避免溶剂烘烤过度
| 现象 | 原因 | 对策 |
|---|---|---|
| 格栅凹槽底部脱胶 | 烘干不足 / 压轮没有压入槽底 / 胶量偏低 | 降速、提高烘箱风量,调整仿形压轮,提高涂布量 |
| 膜面起泡 | 溶剂残留;基材含水;车间湿度太高 | 提高烘箱温度 / 风量;基材预热除湿,车间控湿 |
| 边缘翘边回弹 | 膜拉伸;冷却不足;初粘不足 | 降低包覆速度,加强风冷,检查胶水粘度 |
| 膜面发白、雾面 | 胶量过大,烘烤过热 | 降低涂布量,下调烘箱最高温度 |
车间通风,远离明火,属于溶剂型树脂胶
停机清洗胶盒、刮胶辊:配套专用稀释剂清洗,不可用水清洗
密封存放,避免溶剂挥发导致粘度升高
格栅胶:粘度高,涂布量偏大,速度偏慢,仿形多压轮,烘箱风量要求更高
角线胶:粘度偏低,涂布量 30–45g/㎡,速度 8–12m/min,型材简单,压轮少
Copyright ©杭州顶宏化工有限公司 版权所有 备案号:浙ICP备2026071865号-1